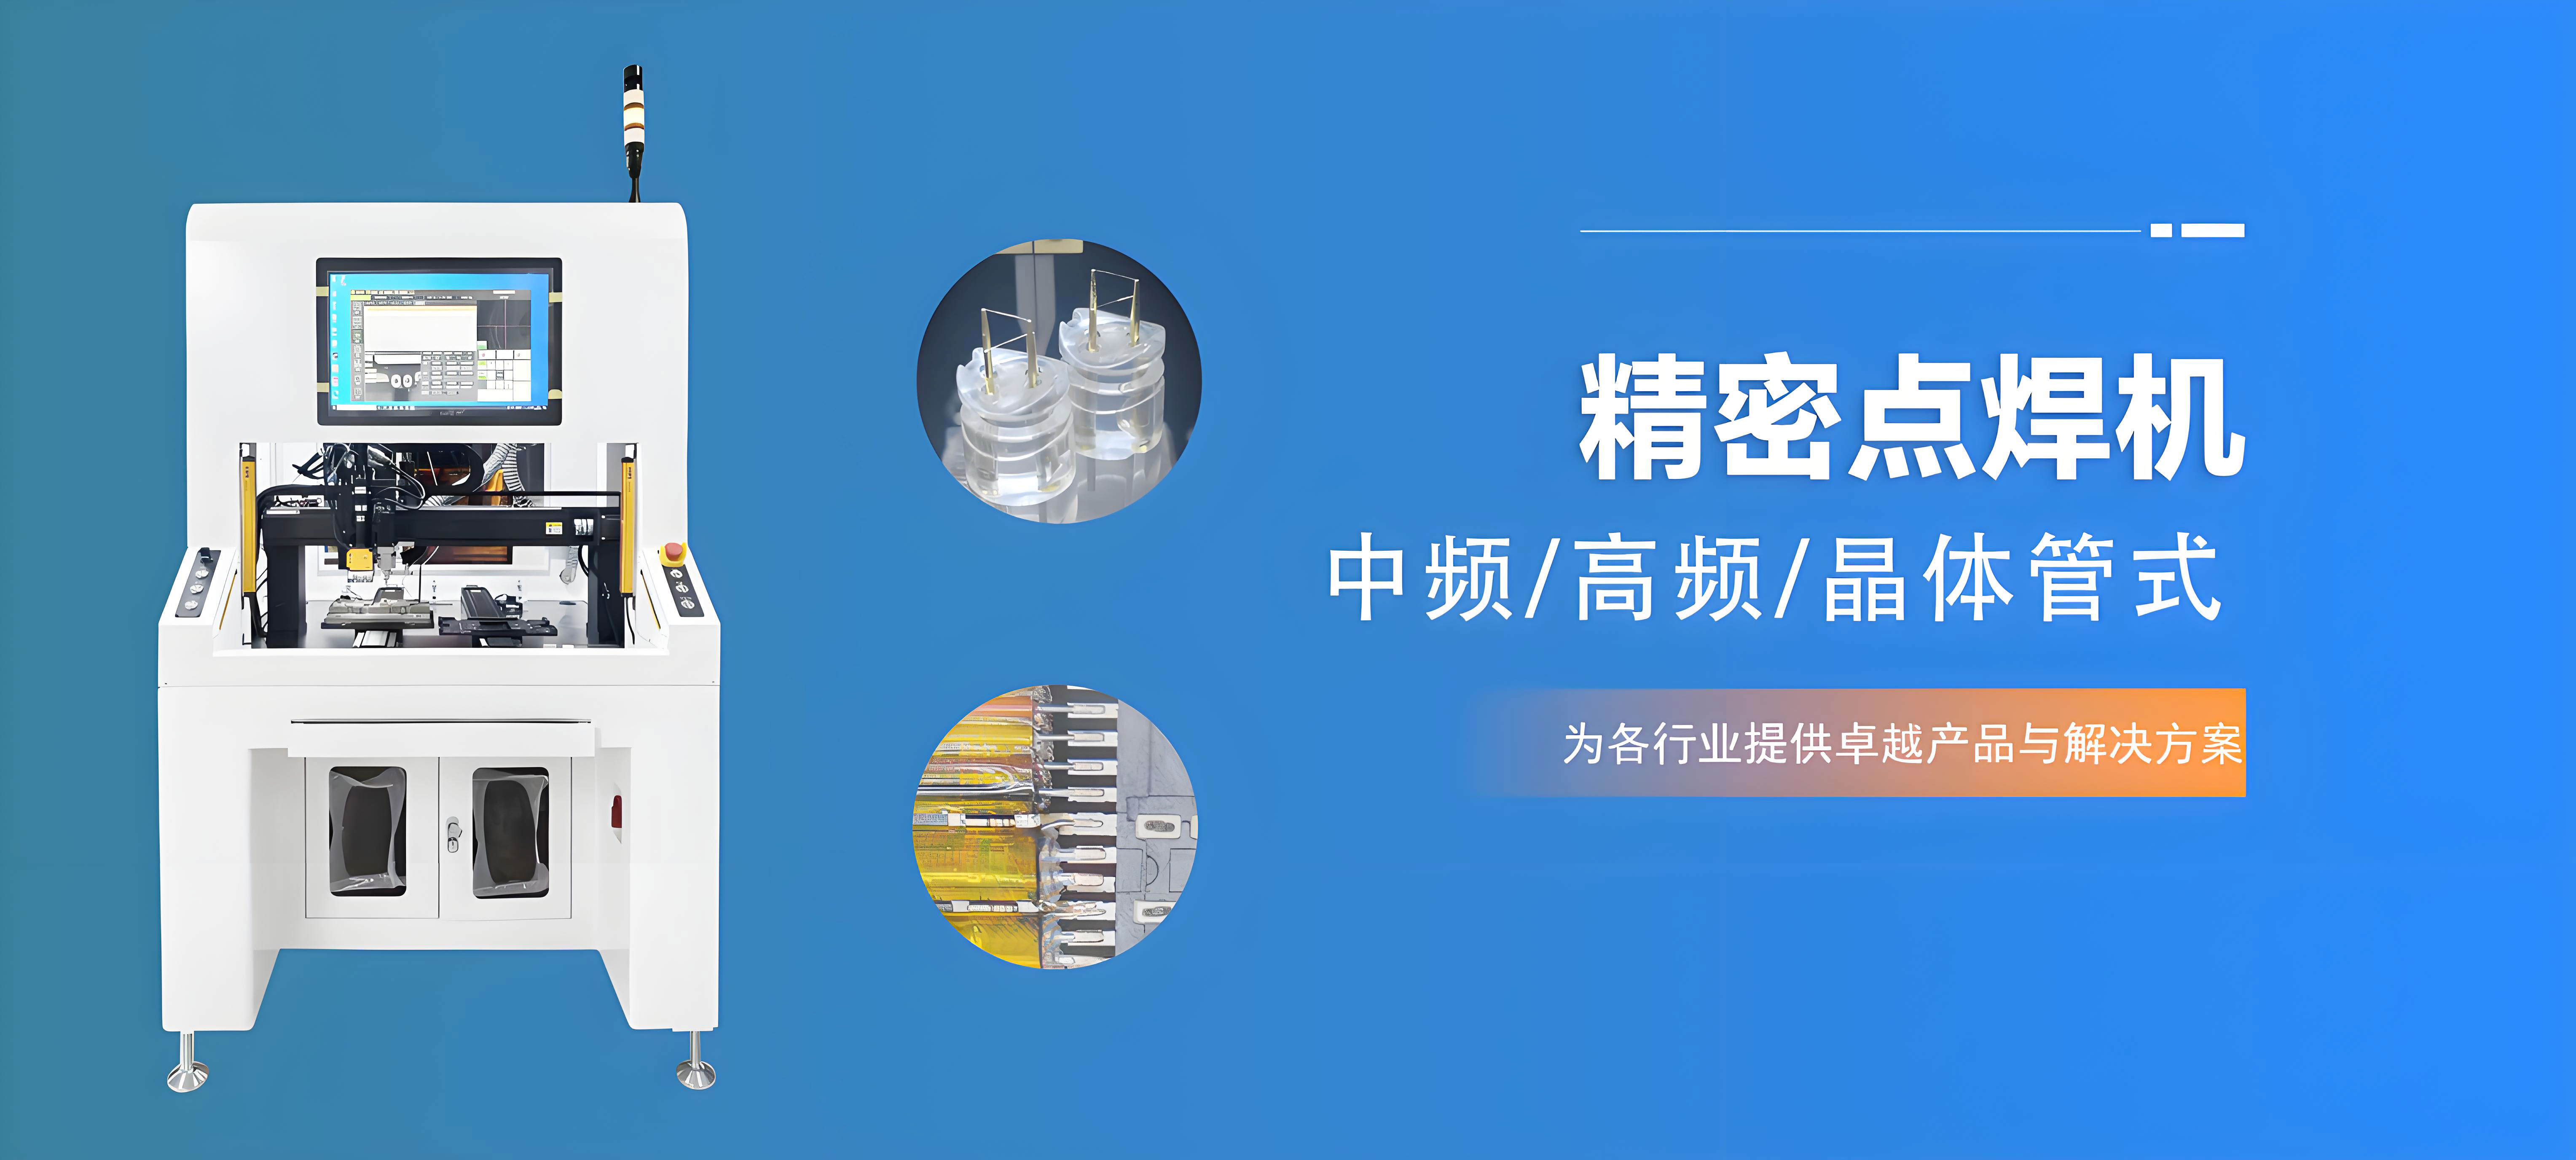
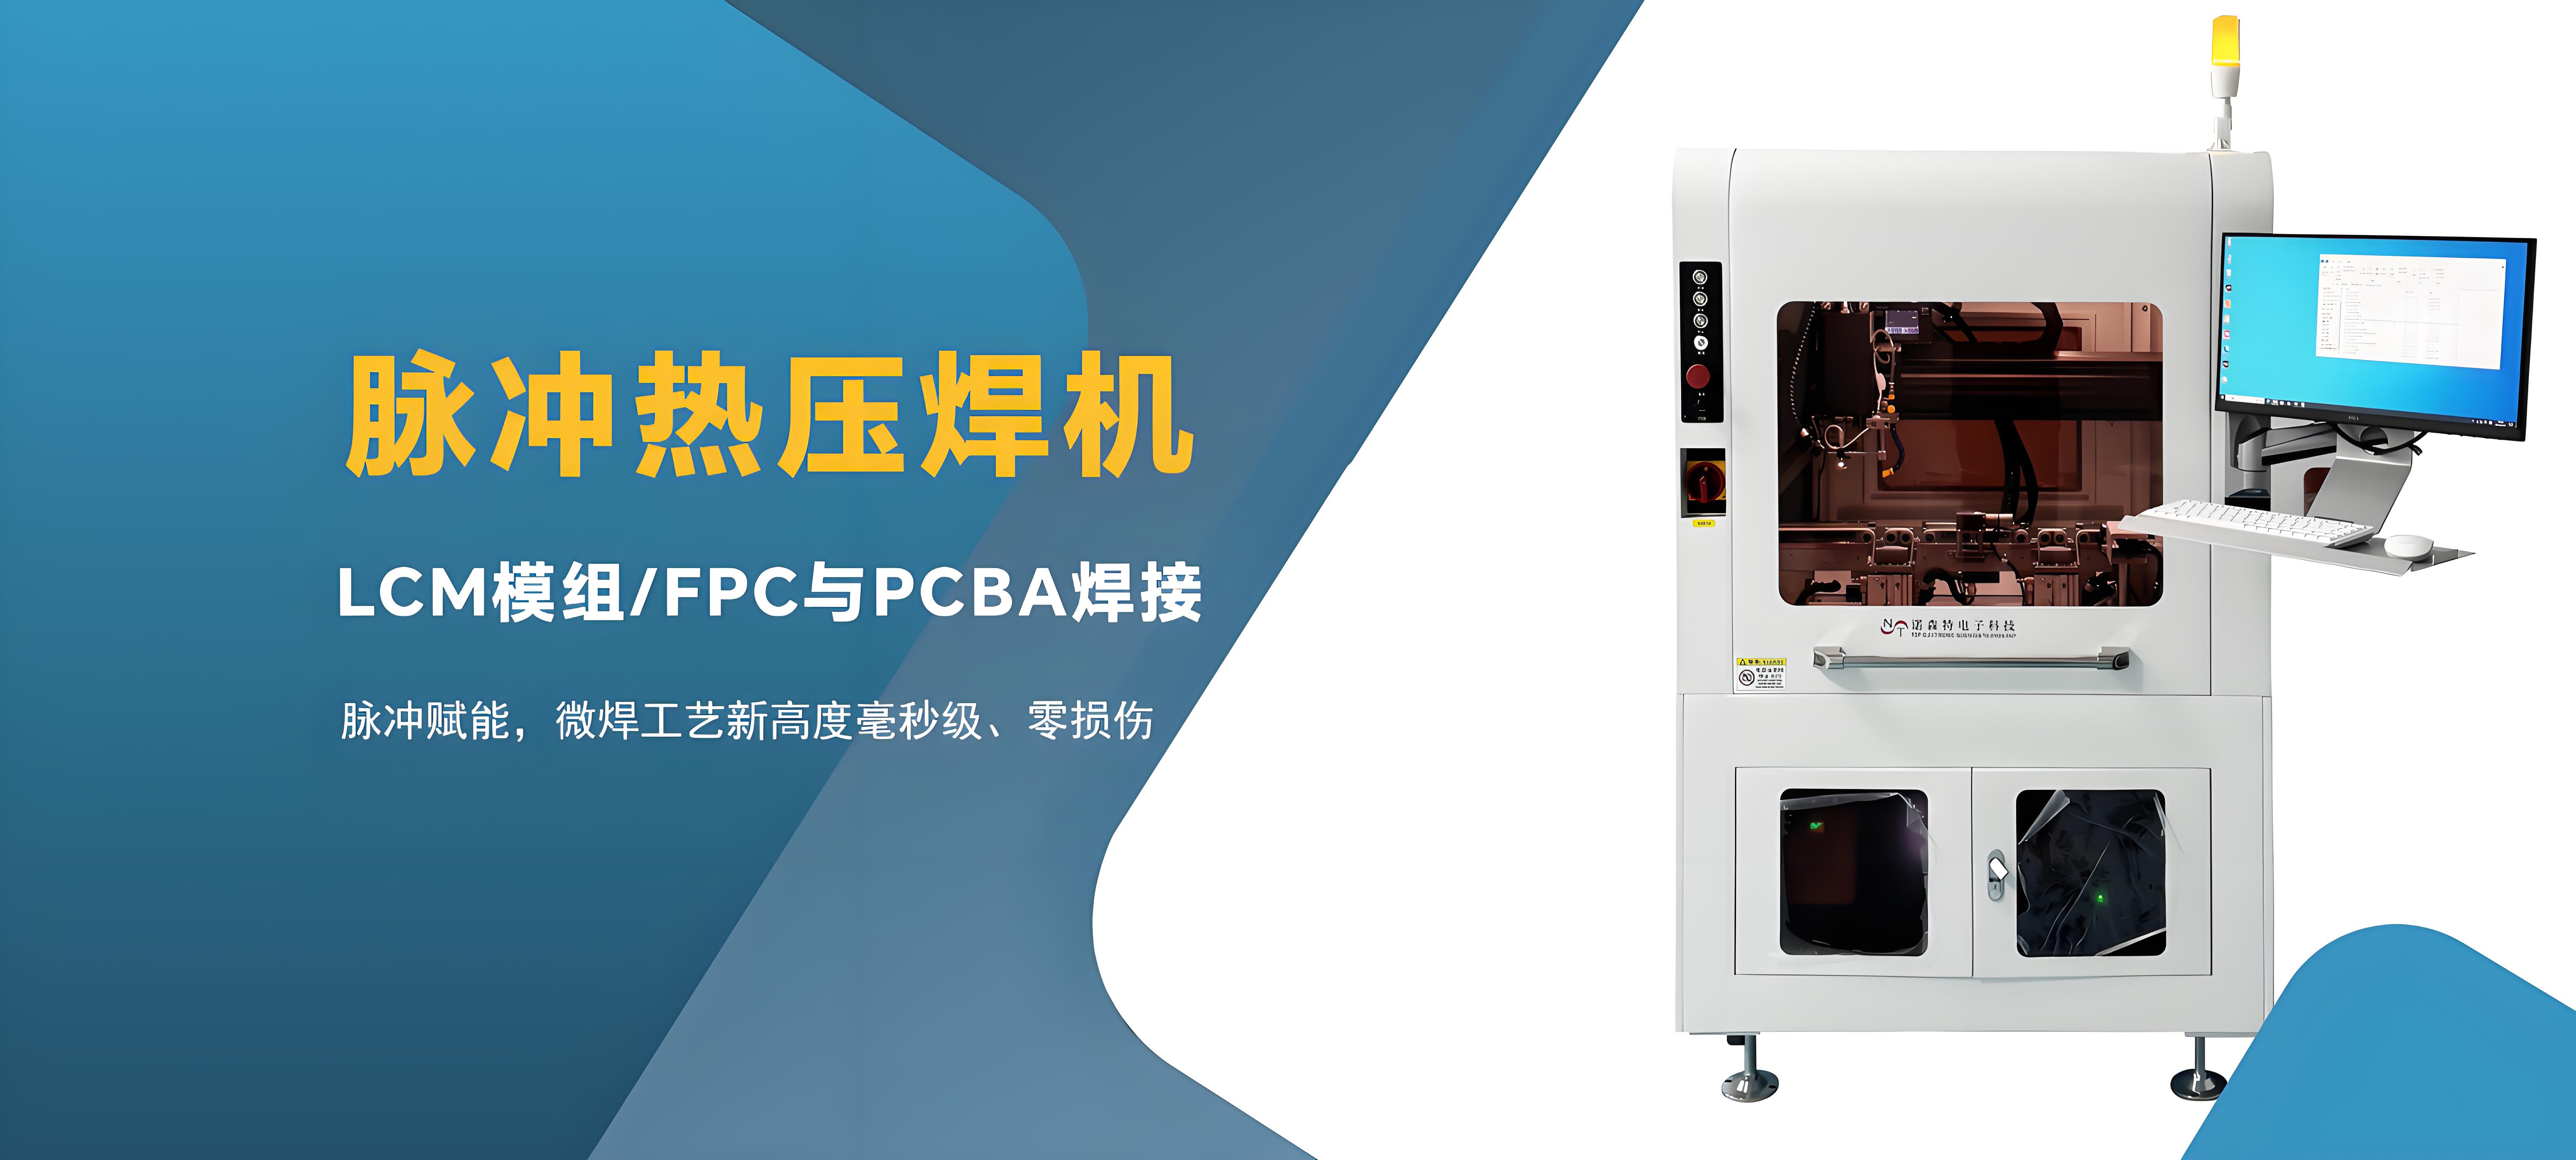
高速通信产业向着高频、高速、轻量化、高密度布线方向持续迭代,极细同轴线、LVDS 线束、射频高速线束、FPC 转通信线束等连接场景,对焊接工艺的热影响区、信号完整性、焊点一致性提出极高标准。Hotbar 脉冲热压焊接(哈巴焊)凭借脉冲式快速升温、闭环温控、保压冷却成型的工艺特性,成为高速通信线束与 PCB、连接器、FPC 软板互联的主流精密焊接方案。诺森特(江苏诺森特电子科技有限公司)作为无锡专精特新企业,自研视觉引导 Hotbar 焊接设备,入选江苏省 “三首两新” 新技术新产品名单,面向光模块、5G/6G 通信、算力服务器、车载通信等领域提供高速通信线束 Hotbar 焊接成套工艺方案,支持工艺打样、非标自动化定制、上门调试与长期售后技术服务,服务长三角及全国通信电子制造企业。
一、Hotbar 焊接高速通信线束核心工艺原理
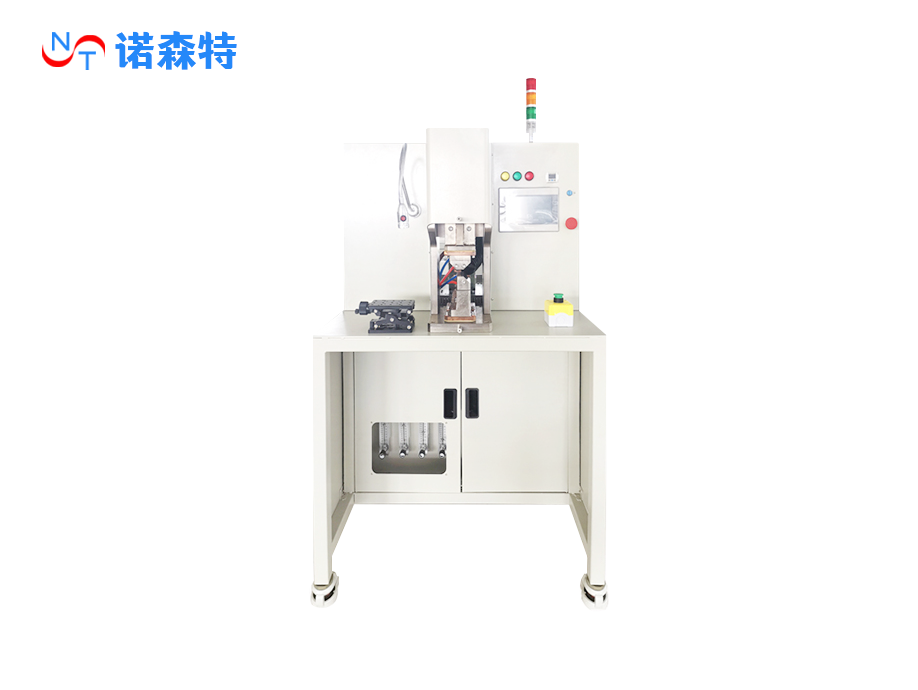
Hotbar 脉冲热压焊接区别于普通恒温烙铁焊接,采用脉冲加热方式,钛合金 / 钨钢焊头快速升温,在设定压力下对预镀锡、预置锡膏的高速通信线束线芯与焊盘同步加热,焊锡润湿铺展后,断电并保持压力冷却定型,一次性完成多 pin 线束同步焊接。
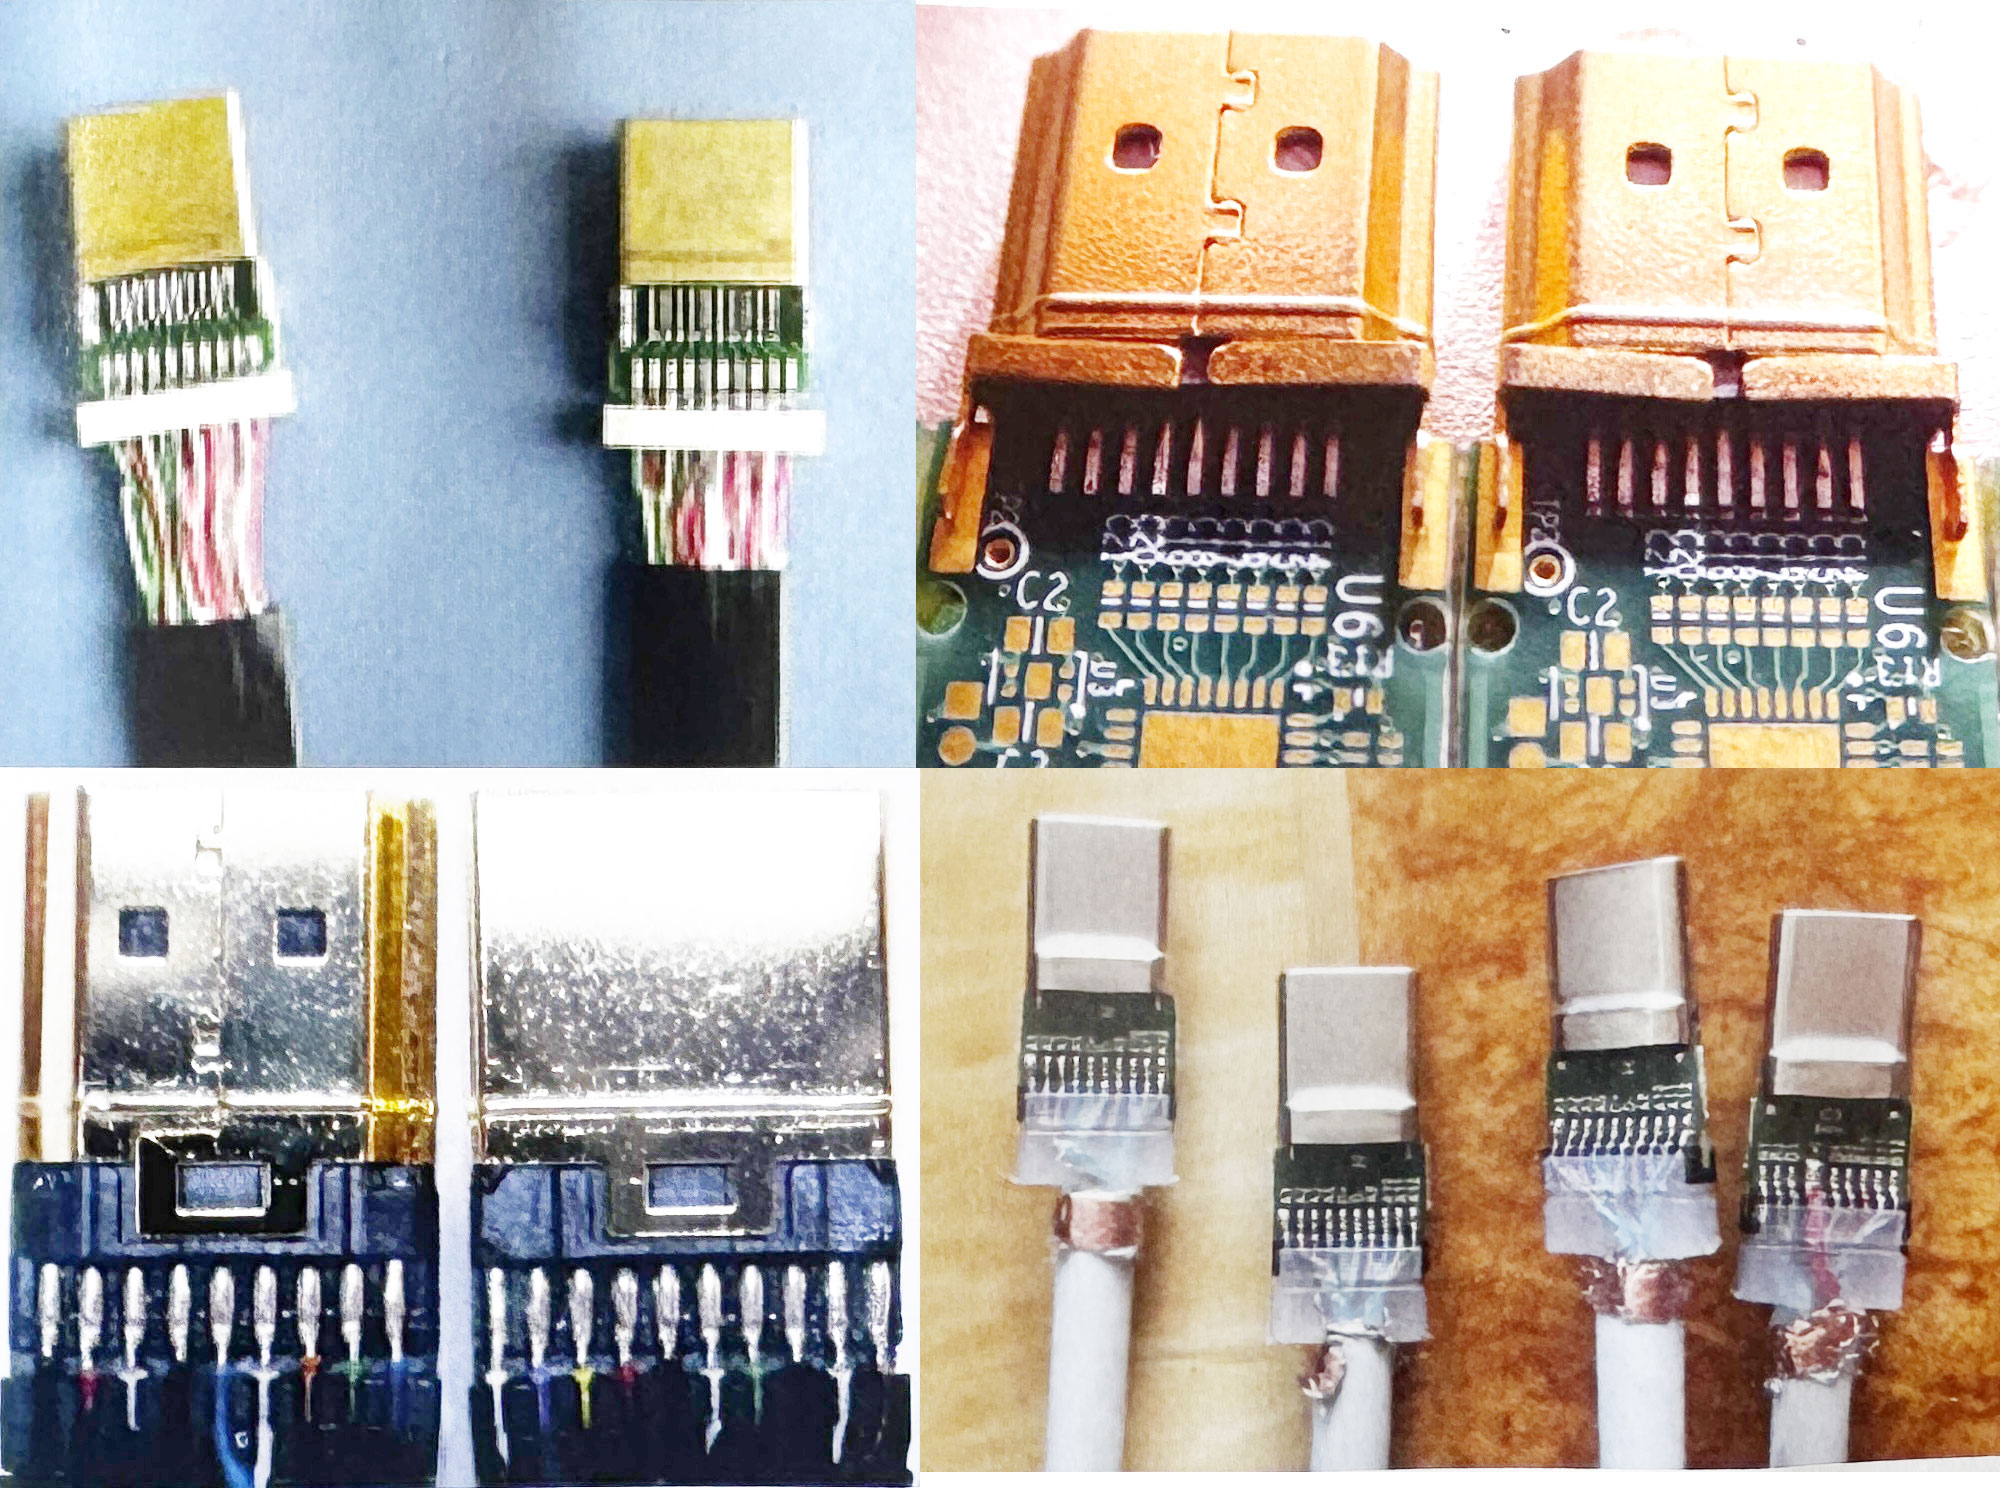
该工艺最大优势是热量集中在焊点局部,热影响区可控,避免高速通信线束绝缘层、屏蔽层、介质基材受热变形,保障差分阻抗、回波损耗等高频信号指标稳定,减少高速信号衰减、串扰问题,是高速通信线束焊接的核心工艺基础。
二、诺森特 Hotbar 焊接机(高速通信线束款)关键产品参数
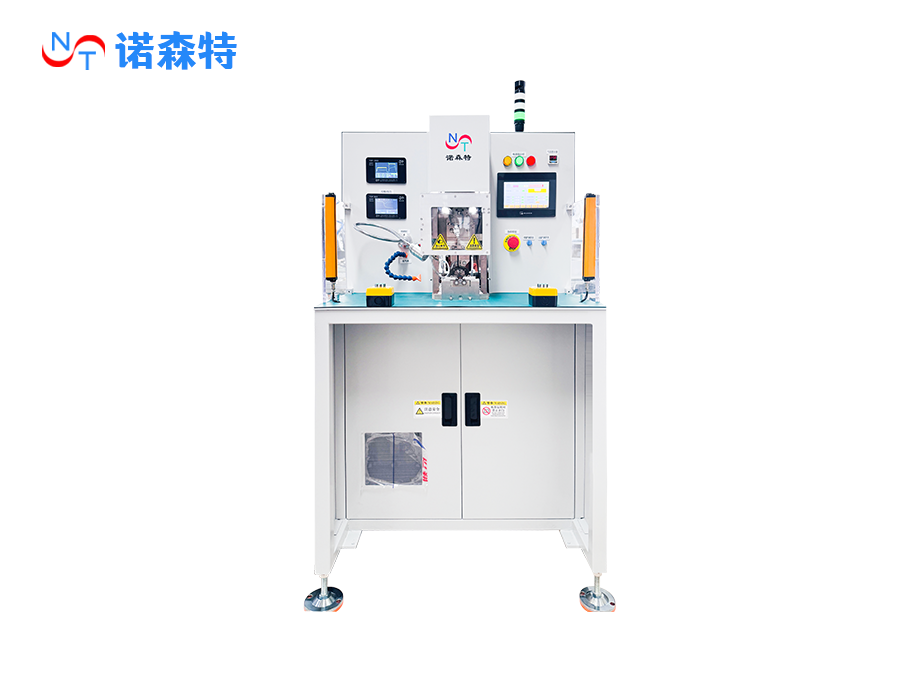
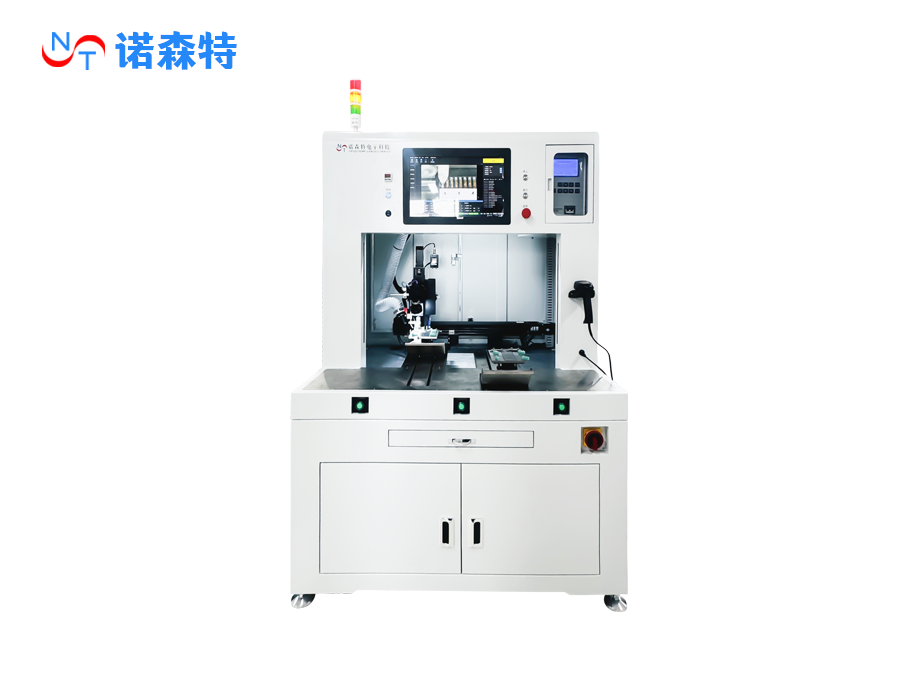
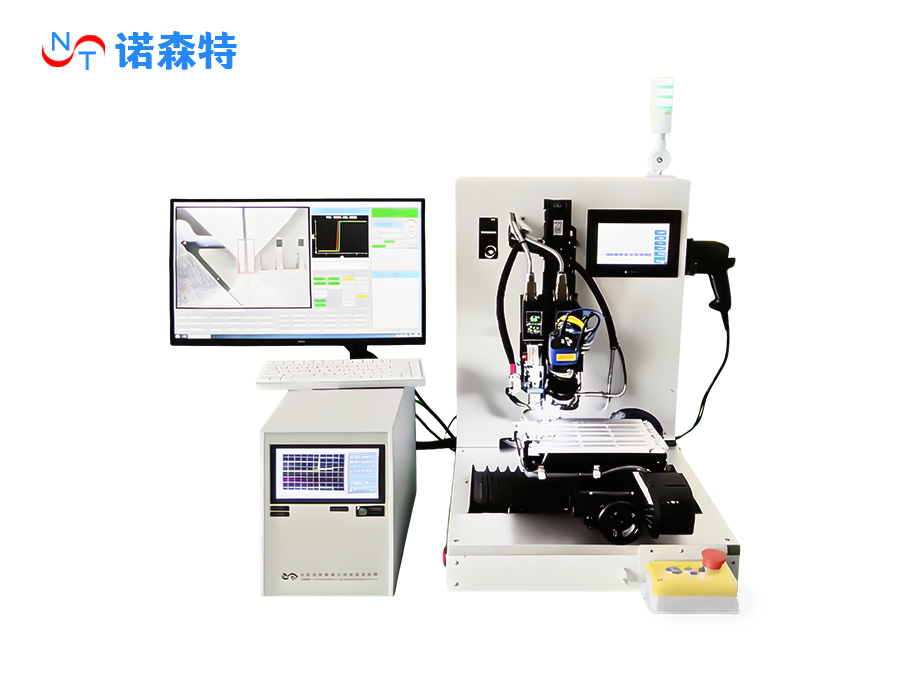
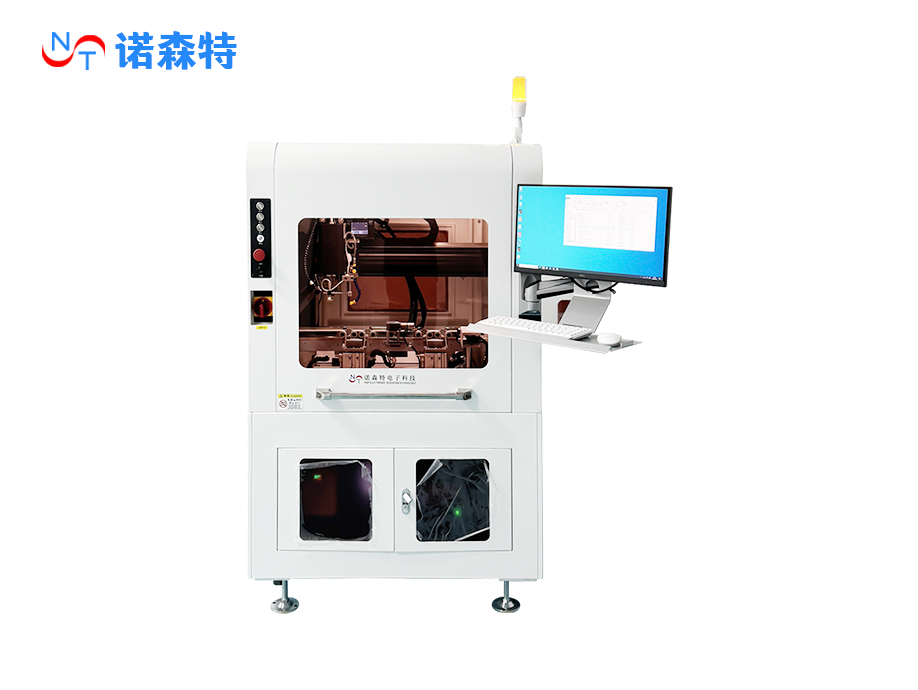
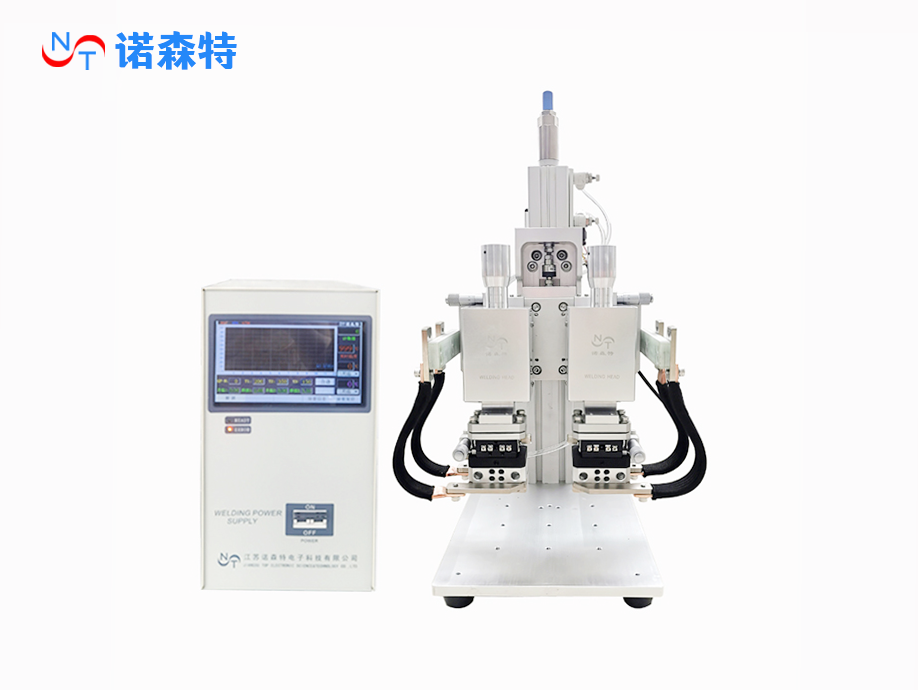
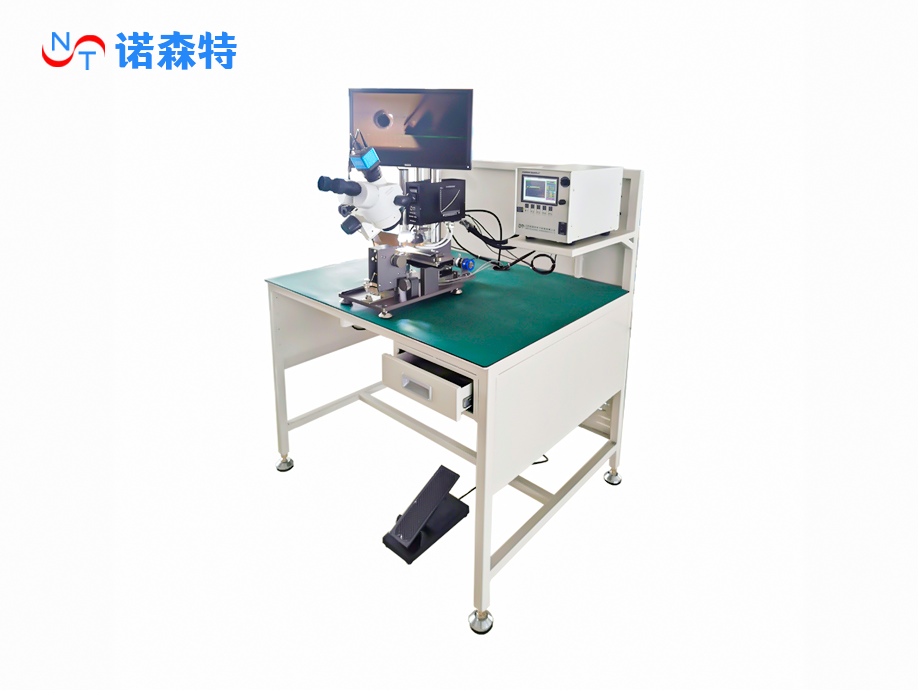
诺森特面向高速通信线束焊接定制开发视觉型 Hotbar 热压焊机,适配极细同轴线、FFC 扁平高速线束、LVDS 差分线束、光模块内部通信线束,核心参数如下:
1. 温控系统:脉冲闭环热电偶反馈控温,温度范围 80~450℃,温控精度 ±2℃;支持多段升温曲线设置(预热 - 恒温 - 回流 - 冷却),可存储 30 组以上通信线束专用工艺参数,快速切换不同规格线束生产
2. 压力系统:伺服压力闭环控制,压力调节范围 0.1~80Kgf,压力重复精度 ±0.05Kgf;适配超细线束低压力焊接,防止芯线压断、屏蔽层损伤,满足高频线束阻抗稳定性要求
3. 焊接时间:单段 0.01~9.99s 可调,多段时序自由编辑;高速线束多 pin 同步焊接,一次可完成 2~64pin 线束焊接,节拍稳定
4. 定位与视觉:CCD 高清视觉对位系统,自动识别线束线芯、焊盘标记,重复定位精度 ±0.005mm;解决高速通信线束线芯细、间距小、人工对位偏差大的痛点
5. 焊头材质:钛合金、钨钢可选,耐磨抗氧化,适配长周期量产;支持定制多通道、长条形、分段式焊头,匹配差分线束、多组同轴线束同步焊接
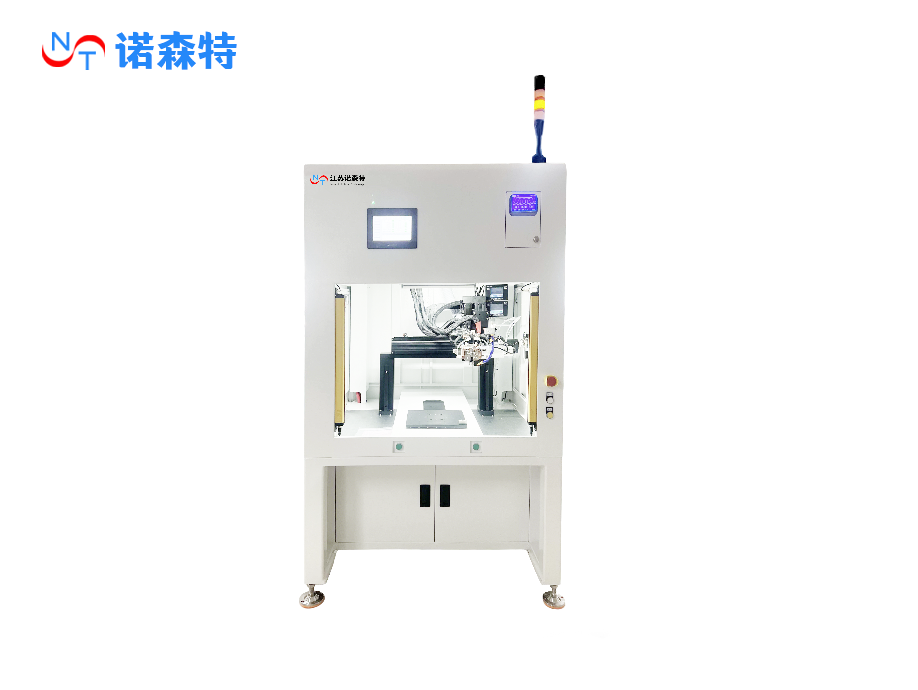
6. 供电与结构:220V 单相供电,脉冲电源输出稳定;可选单工位、双工位机型,双工位机型可实现上下料与焊接并行,生产效率提升一倍;支持对接 MES 产线,参数追溯、不良数据自动记录
7. 适配线材规格:极细同轴线 0.3mm~1.2mm、LVDS 差分线束、FFC 排线、射频线束、光模块内部高速信号线,支持漆包通信线、屏蔽线束焊接
工艺配套说明:高速通信线束 Hotbar 焊接通常搭配低残留助焊剂,焊后绝缘阻抗高,避免高频信号漏电;诺森特可同步配套定制化线束定位治具,保证线束线芯排布整齐、差分线间距恒定,保障电气性能。
三、Hotbar 高速通信线束焊接典型应用领域
1. 光通信光模块:400G/800G/1.6T 高速光模块内部高速线束、FPC 与 PCB 互联、射频同轴线焊接,是光组件信号链路核心焊接工艺,要求低信号损耗、低热损伤、长期高低温循环可靠性,诺森特大量服务光模块厂商工艺验证与量产。
2. 算力服务器、交换机:服务器内部高速差分线束、背板 FFC 排线、高速信号连接器线束焊接,高密度多 pin 线束一次性焊接,降低虚焊、接触不良带来的通信丢包问题。
3. 车载高速通信:车载以太网、车载 LVDS、毫米波雷达射频线束、车机高速显示线束,产品需要满足车规级高低温、振动、湿热可靠性要求,Hotbar 焊接焊点抗拉强度稳定,一致性优于人工焊接。
4. 消费高速通信终端:笔记本高速信号排线、平板、AR/VR 高速传输线束、摄像头模组高速差分线束,产品轻薄化、排线间距持续缩小,依赖高精度 Hotbar 工艺。
5. 工业通信与仪器:工业 5G 通信模组、测试测量仪器高速信号线束、传感器高速信号传输线束,适合小批量研发打样 + 大批量自动化生产。
四、Hotbar 高速通信线束焊接工艺优势
1. 信号性能稳定:局部瞬时加热,热影响区小,不会破坏高速线束介质材料,差分阻抗、插入损耗指标可控,满足高速信号传输要求;
2. 多 pin 同步焊接:一排差分线束一次性成型,焊点高度均匀,不存在手工焊接温差、偏位问题,良率显著提升;
3. 可追溯数字化工艺:全部焊接参数(温度、压力、时间)数字化保存,适配通信行业品质管控、来料追溯要求;
4. 柔性化强:一套设备更换治具即可兼容多种线径、pin 距的高速通信线束,适合通信产品迭代快、多品种小批量的行业特点;
5. 国产工艺方案:诺森特 Hotbar 设备对标进口品牌,配套国内本地化工艺打样、上门调试,缩短通信企业新品验证周期。
五、高速通信线束 Hotbar 焊接行业未来发展趋势
第一,更高带宽、更细线束倒逼工艺升级。随着 1.6T 光模块、车载以太网、下一代高速总线普及,线束线径持续缩小、pin 间距进一步压缩,对焊头微型化、压力微控、视觉高精度对位要求持续提升,带 AI 视觉检测的一体化 Hotbar 设备成为主流。
第二,自动化在线集成是核心方向。单机 Hotbar 逐步向全自动线束上料、剥皮、定位、焊接、视觉 AOI 检测一体化产线演进,减少人工干预,满足通信行业大批量、高一致性量产需求,诺森特双工位在线 Hotbar 设备正是该方向的落地产品。
第三,工艺与高频仿真结合。不再单纯依靠试焊调参,结合高频信号仿真,提前评估焊盘尺寸、焊锡厚度对阻抗、信号衰减的影响,工艺开发周期大幅缩短,这也是精密焊接设备厂商从 “卖设备” 转向 “工艺解决方案输出” 的核心方向。
第四,供应链自主可控需求提升。通信行业对设备供应链稳定性要求高,国产 Hotbar 焊接设备逐步替代进口机型,配套本土快速工艺支持、非标定制能力,成为国内通信制造企业优先选择。
第五,绿色低残留焊接方案普及:低卤素、低残留助焊剂配套 Hotbar 焊接工艺,减少清洗工序,适配通信产品环保标准,同时降低助焊剂残留带来的高频信号漂移风险。
六、选型与工艺服务建议
高速通信线束属于高频敏感产品,不能直接套用普通 FPC 焊接参数。诺森特可为客户提供免费工艺打样,测试焊接后阻抗、信号衰减、高低温老化、拉力可靠性,输出专属工艺参数包;同时支持根据客户产线需求,做自动化集成、在线检测、定制焊头与治具开发。

Copyright 2014-2027
江苏诺森特电子科技有限公司
 苏公安备案号:32020602002139号
 苏ICP备14054729号-1
属具备设计、研发及生产资质的智能制造型科技企业。
服务热线